
Судовая служба // Палубные работы & Защита корпуса
Искусство борьбы с коррозией: Судовые лакокрасочные работы
Профессиональное практическое руководство по судовым окрасочным работам для палубной команды и комсостава. Стандарты подготовки стальной поверхности по ISO 8501-1 (St 2/3, Sa 2.5), физика «пирога» ЛКМ, брендовые линейки Jotun, Hempel, Sigma и International, технологические правила нанесения (точка росы, Stripe Coating), сводная таблица совместимости красок и подробный атлас дефектов покрытий.
1. Фундамент успеха: Подготовка поверхности
Прежде чем открыть банку дорогой краски Jotun или Hempel, нужно вспомнить золотое правило: 80% долговечности покрытия зависит от подготовки поверхности, и только 20% — от самой краски.
На палубе мы чаще всего сталкиваемся с тремя типами подготовки при судовых лакокрасочных работах по стандарту ISO 8501-1:
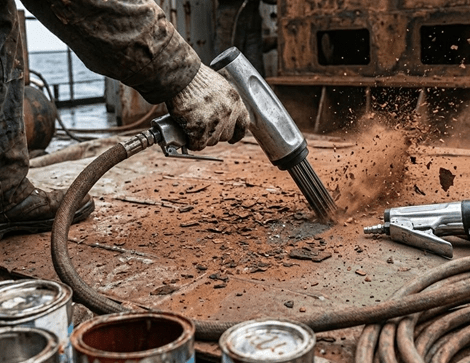
- Механическая очистка (St 2 / St 3): Использование металлических щеток, скребков или пневматических инструментов («игольчатых пистолетов» — needle guns). Это базовый судовой уровень для локального подкрашивания (touch-up);
- Абразивоструйная очистка (Sa 2.5): «Золотой стандарт» в сухом доке. Металл очищается струей купершлака или дроби до состояния «почти белого металла». Только такая очистка обеспечивает требуемый профиль поверхности (шероховатость 50–75 мкм), чтобы грунтовка буквально «вцепилась» в кристаллическую решетку стали;
- Гидроструйная очистка сверхвысокого давления (Hydroblasting): Сбивание ржавчины и старой краски водой под давлением свыше 2000–2500 бар. Эффективно и экологично, но требует немедленного нанесения специального влагостойкого грунта, чтобы избежать мгновенного окисления — flash rust («мгновенной рыжины»).
2. Структура «пирога»: Грунт, Подслой, Финиш
Судовая система окраски — это не один слой, а сложный многослойный инженерный сэндвич, где каждый компонент решает строго определенную физико-химическую задачу:
Грунт — это клей и защита в одном флаконе. Основная задача — обеспечение адгезии (прилипания к очищенной стали) и долговременная антикоррозийная защита. Самый популярный тип на флоте — эпоксидные грунты, создающие сверхплотный водонепроницаемый барьер. Существуют также цинконаполненные грунты (Zinc-rich primers), которые работают по принципу катодной («жертвенной») защиты: цинк имеет более отрицательный электродный потенциал и окисляется первым, сохраняя сталь.
Служит связующим мостом для наращивания общей толщины сухого слоя (Dry Film Thickness — DFT) и улучшения сцепления между тяжелым грунтом и финишной эмалью. В судовой практике промежуточный слой всегда колеруют в контрастный цвет: если финиш повреждается абразивным износом или швартовными концами, вахта сразу видит, до какого именно слоя дошло разрушение.
Здесь на первый план выходят эстетика, стойкость к жесткому солнечному ультрафиолету и истиранию. На жилых надстройках и фальшбортах используют двухкомпонентные полиуретановые краски: они не желтеют, не мелеют на солнце и сохраняют глянец годами. На открытых палубах и переходных мостиках применяют прочные эпоксидные эмали с добавлением кварцевого песка для создания нескользящего эффекта anti-skid.
3. Мировые гиганты: Кому доверяют судовладельцы?
На мировом морском рынке доминирует «большая четверка» производителей покрытий, и каждая судоходная компания строго придерживается спецификаций одного из брендов:
| Производитель ЛКМ | Страна и специализация | Флагманские линейки продуктов | Практические особенности на борту |
|---|---|---|---|
| Jotun | Норвегия. Лидер оффшорного и танкерного флота. |
Jotamastic 90 (грунт surface-tolerant), Hardtop AX / XP (полиуретан), SeaForce (антифоулинг). | Идеальны для судовых ремонтных работ силами экипажа: грунты серии Jotamastic «прощают» небольшие огрехи ручной подготовки стали (St 2). |
| Sigma Coatings (PPG) | США / Нидерланды. Специализация на грузовых танках. |
Sigmaglide (силикон), Sigmashield (абразивостойкие), Sigmaprime (универсальный грунт). | Исключительная химическая стойкость фенол-эпоксидных систем при перевозке агрессивных наливных грузов на химовозах. |
| International (AkzoNobel) | Великобритания. Старейший разработчик морских ЛКМ. |
Intershield 300 (эталон балластных танков), Interthane (глянцевый финиш), Interline (танковые покрытия). | Широко применяется при новострое на верфях Азии; система Intershield 300 считается золотым стандартом для стандартов IMO PSPC. |
| Hempel | Дания. Инновационные силиконовые технологии. |
Hempadur (эпоксидные барьеры), Hempaguard (силиконовые гидрогели), Hempatop (акрилы и полиуретаны). | Покрытия подводной части корпуса серии Hempaguard на основе силикон-гидрогеля обеспечивают рекордное снижение гидродинамического сопротивления и экономию топлива до 6–8%. |
4. Специальные типы судовых покрытий
Наносятся строго на подводную часть корпуса ниже грузовой ватерлинии. В прошлом организмы отравляли соединениями меди и высокотоксичного олова (трибутилолово TBT запрещено конвенцией AFS). Сегодня технологии делятся на два базовых класса:
- Самополирующиеся сополимерные покрытия (Self-Polishing Copolymers — SPC): под воздействием набегающего потока воды микрослой связующего медленно гидролизуется и смывается, непрерывно обнажая свежий биоцидный барьер. Эффективно работают только на ходу судна;
- Силиконовые системы (Fouling Release Systems — FRS): экологически чистые покрытия без биоцидов. Поверхность силикона настолько гидрофобна и скользка, что балянусы, водоросли и мидии физически не могут закрепиться на корпусе и соскальзывают на скоростях хода свыше 10–12 узлов.
Применяются на коллекторах выхлопных газов главных и вспомогательных двигателей, паропроводах и глушителях. Стандартная масляная или эпоксидная краска мгновенно обугливается при температуре 200°C. Специализированные кремнийорганические и силикон-алюминиевые составы сохраняют целостность при экстремальном нагреве до 600°C.
Элита морских ЛКМ. Покрытие танков должно быть абсолютно инертным, обладать нулевой абсорбцией, выдерживать агрессивные химикаты (метанол, нафту, едкие щелочи) и не загрязнять чистые пищевые грузы (авиакеросин Jet A-1, вино, растительные масла). Подробные регламенты очистки и смены грузов рассмотрены в руководстве мойка танков химовоза онлайн.
5. Практические советы для палубной команды
Покраска на судне — это не рутина, а способ сохранения актива стоимостью в десятки миллионов долларов. Понимание химии процессов делает из обычного моряка профессионала, который четко знает, почему сегодня мы «грунтуем», а «финишируем» только завтра.
Даже самая дорогая краска превратится в хлопья, если нарушена технологическая карта производителя (Technical Data Sheet):
1. Правило точки росы (Dew Point Rule): Категорически запрещено наносить краску, если температура окрашиваемой стали менее чем на 3°C выше точки росы окружающего воздуха! Невидимый глазу конденсат окажется запечатан под пленкой, и уже через месяц покрытие покроется пузырями коррозии;
2. Точность смешивания компонентов: Двухкомпонентные составы (база и отвердитель) требуют строгого соблюдения объемных пропорций. Дозирование «на глаз» гарантирует брак: краска либо останется вечно липкой, либо затвердеет с потерей пластичности и растрескается при вибрации корпуса;
3. Жизнеспособность смеси (Pot Life): У каждой готовой смеси есть жесткий лимит времени жизни в ведре при данной температуре. Если состав начал густеть и саморазогреваться — немедленно утилизируйте его. Добавление растворителя (Thinner) в этот момент разрушает химическую сетку полимера;
4. Полосовое окрашивание (Stripe Coating): Перед сплошным нанесением слоя валиком или безвоздушным распылением (Airless spray) обязательно пройдитесь кистью по всем сварным швам, углам набора, краям бракет и острым кромкам. Поверхностное натяжение стягивает жидкую краску с острых кромок, оставляя там пленку в 2–3 раза тоньше нормы. Ржавчина на судне всегда начинается с кромок!
6. Техника безопасности (Safety First)
Морские краски и растворители — это токсичные и пожаровзрывоопасные химические вещества. Летучие органические соединения (VOC) вызывают поражение центральной нервной системы, головокружение и токсический отек легких, а эпоксидные отвердители на основе аминов провоцируют тяжелейшие аллергические дерматиты.
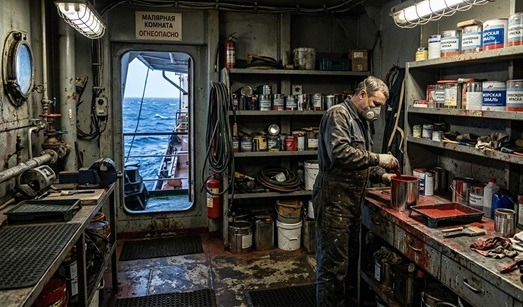
• Окраска в замкнутых пространствах (балластные танки, коффердамы, форпик) относится к работам повышенной опасности: оформляется Enclosed Space Entry Permit, организуется непрерывная приточно-вытяжная вентиляция и контроль загазованности LEL / O₂ / VOC;
• Обязательно применение средств индивидуальной защиты (СИЗОД): полумасок с угольными фильтрами класса A2P3, химически стойких перчаток и закрытых защитных очков;
• В малярных помещениях и танках допускается использование только сертифицированного искробезопасного оборудования (Ex-proof lamps) и пневмоинструмента. Заполнение чек-листов перед началом опасных работ выполняйте через модуль судовая оценка рисков онлайн.
Техническое приложение к регламенту окрасочных работ
1. Таблица совместимости типов ЛКМ
Распространенная ошибка при судовом ремонте — нанесение «сильного» покрытия на «слабое». Например, если на старую алкидную эмаль нанести современный эпоксидный грунт, мощный ароматический растворитель эпоксида мгновенно растворит и вспучит алкидную подложку («свернет шубой»).
| Тип старого (сухого) слоя | Эпоксид (Epoxy) | Полиуретан (PU) | Алкид (Alkyd) | Винил (Vinyl) | Акрил (Acrylic) |
|---|---|---|---|---|---|
| Эпоксид | С | С | С | П | С |
| Полиуретан | П | С | С | Н | С |
| Алкид | Н | Н | С | Н | С |
| Винил | Н | Н | П | С | С |
| Хлор-каучук | Н | Н | П | С | С |
• С — Совместимы (при соблюдении межслойного интервала и обеспыливании);
• П — Требуется промежуточный связующий слой (Tie-coat) или специальная механическая зачистка;
• Н — Несовместимы (растворитель верхнего слоя вспучит и разрушит старое покрытие).
Перед нанесением любого свежего слоя на старое покрытие, находившееся в морской среде более 6 месяцев, поверхность необходимо «засвиперить» (Sweep blasting — легкая пескоструйная матировка) либо обработать шлифовальной шкуркой и тщательно промыть пресной водой под давлением для полного удаления солей и продуктов меления.
2. Гайд по дефектам ЛКМ: Почему всё пошло не так?
Квалифицированный матрос и вахтенный помощник должны уметь «читать» ржавчину и краску так же, как штурман читает навигационную карту. Ниже представлены типичные дефекты защитных покрытий:
• Внешний вид: Куполообразные вздутия диаметром от миллиметра до нескольких сантиметров, внутри которых скапливается жидкость (вода, солевой раствор или захваченный растворитель);
• Первопричина: Осмотическое давление. Нанесение ЛКМ поверх невымытой соли, конденсата (нарушение правила точки росы) или удержание растворителя из-за преждевременного нанесения финиша на невысохший грунт;
• Метод устранения: Полное вскрытие очагов, зачистка до чистого металла (St 3 / Sa 2.5), промывка пресной водой для удаления водорастворимых солей, обезжиривание и повторная окраска.
• Внешний вид: Краска теряет глянец, светлеет, а при касании рукой оставляет на пальцах белый порошкообразный налет, похожий на мел;
• Первопричина: Фотохимическая деструкция органического полимерного связующего под воздействием солнечного ультрафиолета. Это врожденная болезнь эпоксидных составов, оставленных на открытом воздухе без защиты;
• Метод устранения: Смывка мелящегося слоя пресной водой под давлением с мягким абразивом и обязательное перекрытие стойким полиуретановым или полисилоксановым финишем.
• Внешний вид: Сетка глубоких продольных и поперечных трещин, визуально напоминающая чешую рептилии;
• Первопричина: Несовместимость механических напряжений. Нанесение жесткого, твердого слоя (эпоксида) поверх мягкого или недосохшего подслоя (алкида или битума). Верхний слой сжимается при полимеризации быстрее, чем нижний;
• Метод устранения: Полное удаление растрескавшегося покрытия механическим способом до стабильного слоя или чистого металла.
• Внешний вид: Застывшие вертикальные волнообразные наплывы, складки и потеки на вертикальных переборках;
• Первопричина: Превышение допустимой толщины мокрого слоя (WFT — Wet Film Thickness), избыточное разбавление краски растворителем либо слишком близкое ведение сопла окрасочного пистолета;
• Метод устранения: После полного высыхания — шлифовка наплывов наждачной бумагой до ровной плоскости и нанесение равномерного тонкого слоя.
Помните, что качественная судовая краска стоит дорого, а переделка брака силами экипажа обходится в три раза дороже. Строгое следование технологическим паспортам производителей (TDS) — это единственный способ сохранить корпус судна в идеальном состоянии до следующего планового докования.
Часто задаваемые вопросы по судовым лакокрасочным работам (FAQ)